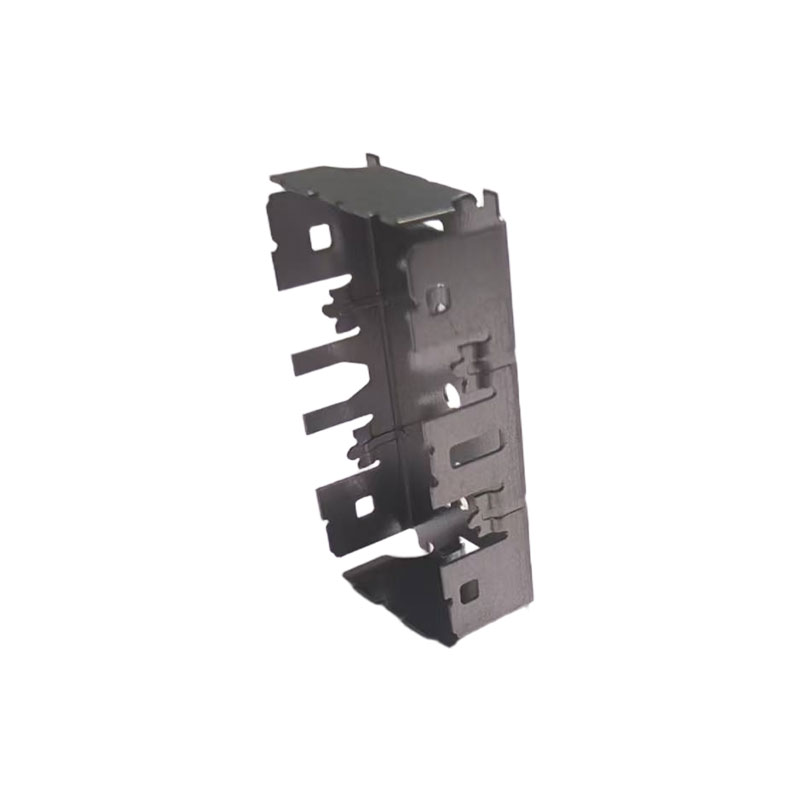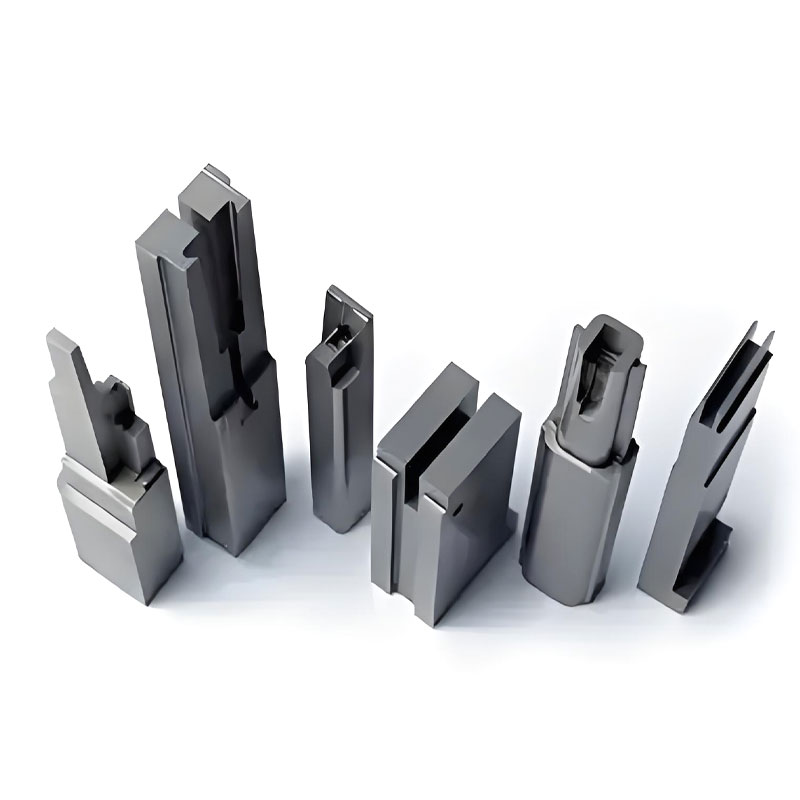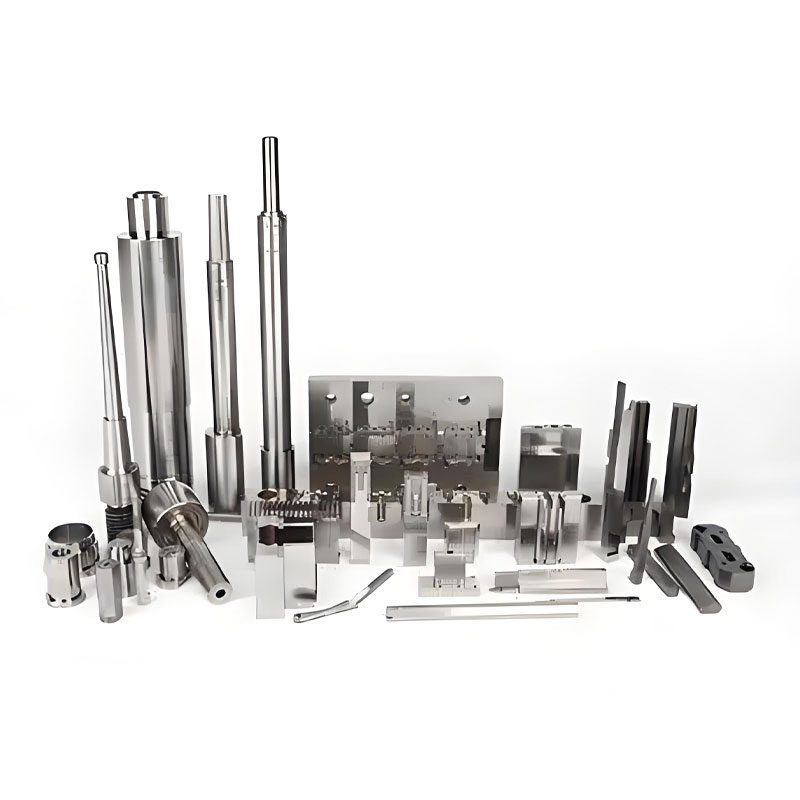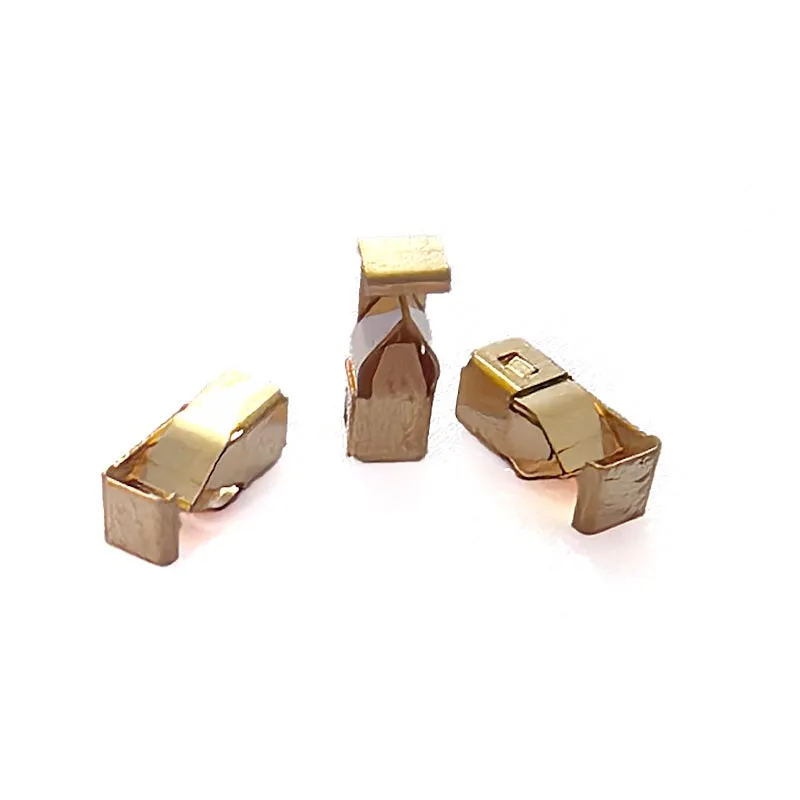
Artikeloversigt: Sprøjtestøbninger en af de mest effektive fremstillingsprocesser til fremstilling af repeterbare plastkomponenter i skala. Fra bilhuse og elektroniske konnektorer til medicinske komponenter og industrielle dele kombinerer processen formkonstruktion, materialevalg, maskinkontrol, køling og kvalitetsinspektion for at opnå pålidelige resultater. Denne vejledning forklarer, hvordan sprøjtestøbning fungerer, hvad der bestemmer delens kvalitet, hvordan man undgår almindelige produktionsproblemer, og hvordan man vælger en produktionspartner, der er i stand til at understøtte både prototypeudvikling og masseproduktion.
Sprøjtestøbning er en fremstillingsproces, der bruges til at fremstille plastdele ved at sprøjte opvarmet materiale ind i et præcist konstrueret formhulrum. Når materialet fylder hulrummet, afkøles det, indtil det størkner og får den tilsigtede form. Formen åbnes derefter, og den færdige komponent skubbes ud.
Den tilsyneladende enkelhed i denne cyklus kan være vildledende. At producere en flot prototype er én udfordring; at producere hundredtusindvis eller millioner af dimensionelt konsistente dele er en anden. Succesfuld sprøjtestøbning afhænger af samspillet mellem formdesign, plastmateriale, injektionstryk, temperatur, påfyldningsadfærd, køleeffektivitet, maskinkapacitet og inspektionsprocedurer.
For producenter er det egentlige mål ikke blot at lave en plastikdel. Det er at etablere en gentagelig produktionsproces, der kan levere den nødvendige geometri, styrke, udseende, dimensionsnøjagtighed og montageydelse over en længere produktionsserie.
Sprøjtestøbning er særligt attraktivt, når produktionsvolumen retfærdiggør den indledende værktøjsinvestering. Når først en passende form og proces er etableret, kan enkelte dele fremstilles hurtigt med relativt lidt manuel indgriben.
En typisk sprøjtestøbningscyklus består af flere kontrollerede trin. Hvert trin påvirker den endelige kvalitet af den støbte komponent, så processtabilitet er afgørende.
Efter udstødning starter cyklussen igen. I højvolumenproduktion kan selv en lille reduktion i cyklustid påvirke den samlede produktionskapacitet betydeligt. Men at afkorte cyklussen uden at overveje afkøling og dimensionsstabilitet kan skabe defekter, så produktiviteten bør altid afbalanceres mod delens kvalitet.
Sprøjtestøbningskvalitet kommer ikke fra én maskinindstilling. Det er resultatet af flere variabler, der arbejder sammen.
| Faktor | Hvorfor det betyder noget | Potentiel risiko, hvis den kontrolleres dårligt |
|---|---|---|
| Form design | Styrer kavitetsgeometri, materialeflow, afkøling og udstødning | Vridning, korte skud, blitz, vanskelig udkastning |
| Materialevalg | Bestemmer styrke, varmebestandighed, kemikalieresistens og udseende | Revner, deformation, for tidlig svigt |
| Indsprøjtningstryk | Sikrer, at hulrummet er korrekt fyldt og pakket | Korte skud, synkemærker, blitz, dimensionsvariation |
| Temperaturkontrol | Opretholder passende materialeflow og størkningsadfærd | Brændmærker, dårlig fyldning, nedbrydning, inkonsistente overflader |
| Kølesystem | Styrer størkning og cyklusstabilitet | Vridning, krympningsvariation, lange cyklustider |
| Inspektion | Bekræfter dimensioner og funktionskrav | Defekte dele når frem til forsamling eller kunder |
En pålidelig producent vurderer derfor hele produktionskæden i stedet for udelukkende at fokusere på indsprøjtningsmaskinen. Formflow, portplacering, vægtykkelse, trækvinkler, kølekanalarrangement, materialeadfærd og dimensionelle tolerancer skal alle overvejes, før produktionen begynder.
Materialevalg bør begynde med driftsmiljøet for det færdige produkt i stedet for blot at vælge den billigste harpiks.
Almindelig termoplast, der bruges til støbte komponenter, omfatter ABS, polypropylen (PP), polyethylen (PE), polycarbonat (PC), nylon eller polyamid (PA), POM og forskellige tekniske blandinger. Hvert materiale har forskellige forarbejdningskrav og ydeevneegenskaber.
Andre overvejelser omfatter UV-eksponering, driftstemperatur, krav til elektrisk isolering, flammemodstand, krav til fødevarekontakt, medicinske applikationer, overfladefinish, farve og regulatoriske krav gældende for destinationsmarkedet.
Materialetørring er en anden vigtig overvejelse. Nogle polymerer absorberer fugt fra miljøet. Hvis fugt ikke kontrolleres korrekt før støbning, kan det bidrage til overfladefejl, reduceret mekanisk ydeevne, dimensionel ustabilitet eller andre forarbejdningsproblemer.
Sprøjtestøbning forbliver populær, fordi den kan kombinere høj produktionseffektivitet med gentagelig geometri og et bredt udvalg af materialer.
Når først værktøjs- og forarbejdningsparametre er etableret, kan en produktionscyklus afsluttes hurtigt. Automatiseret tilførsel, støbning, udkastning, inspektion og nedstrømsoperationer kan øge produktiviteten yderligere.
Veldesignede forme kan producere funktioner, der ville være svære eller dyre at fremstille ved brug af konventionel bearbejdning alene. Ribber, navler, snap-fit funktioner, teksturerede overflader, integrerede monteringspunkter og andre detaljer kan ofte inkorporeres direkte i den støbte komponent.
En korrekt designet form giver en ensartet referencegeometri. Stabile maskinparametre og kontrollerede materialeforhold kan hjælpe producenterne med at opretholde dimensionskonsistens på tværs af store produktionspartier.
En bred vifte af termoplastiske materialer er tilgængelig, hvilket giver producenterne mulighed for at vælge materialer baseret på styrke, fleksibilitet, elektriske egenskaber, kemisk resistens, varmebestandighed, udseende og pris.
Værktøj repræsenterer en vigtig forudgående udgift, men omkostningerne pr. del kan blive attraktive, efterhånden som produktionsvolumen stiger. Dette gør sprøjtestøbning særligt velegnet til produkter fremstillet i mellemstore og store mængder.
Forståelse af almindelige defekter kan hjælpe produktdesignere og indkøbsteams med at identificere produktionsrisici, før produktionen starter.
| Almindelig defekt | Typiske årsager | Praktisk forebyggelse |
|---|---|---|
| Kort skud | Utilstrækkelig påfyldning, begrænset flow, uegnet temperatur | Gennemgå porte, løbere, materialetemperatur og indsprøjtningsforhold |
| Blitz | For højt tryk, skimmelsvamp, beskadigede skilleflader | Forbedre formpasningen og optimere procestrykket |
| Vridning | Ujævn afkøling eller materialekrympning | Afbalancere vægtykkelse og køledesign |
| Vask mærker | Tykke sektioner og utilstrækkelig pakning | Optimer geometri, pakningstryk og køling |
| Brændmærker | Indespærret luft eller overdreven forskydning og temperatur | Forbedre udluftning og gennemgå påfyldningsforholdene |
| Svejselinjer | Separate materialestrømsfronter mødes under påfyldning | Optimer portplaceringer, temperatur og strømningsveje |
| Dimensionsvariation | Materiale-, temperatur-, tryk- eller køleustabilitet | Etabler kontrollerede og gentagelige behandlingsbetingelser |
Det bedste tidspunkt at løse disse problemer er før masseproduktion. Formdesigngennemgange, prototypeforsøg, prøveinspektion og procesvalidering kan reducere risikoen for dyre værktøjsændringer, efter at produktionen allerede er startet.
Godt produktdesign og godt formdesign bør arbejde sammen. En komponent designet uden hensyntagen til fremstillingsevnen kan kræve unødvendig værktøjskompleksitet, længere cyklusser, højere omkostninger eller omfattende modifikationer.
For præcisionsprodukter bør tolerancerne også være realistiske. Ekstremt snævre tolerancer kan kræve mere sofistikeret værktøj, proceskontrol, inspektionsudstyr eller sekundær bearbejdning. En god produktionspartner kan hjælpe med at skelne mellem dimensioner, der er funktionelt kritiske, og dimensioner, hvor en mere praktisk tolerance er tilstrækkelig.
Sprøjtestøbning understøtter en lang række industrier, fordi processen kan tilpasses til forskellige materialer, geometrier, overfladekrav og produktionsmængder.
| Industri | Typiske komponenter | Vigtige krav |
|---|---|---|
| Automotive | Huse, beslag, dæksler, clips, indvendige komponenter | Holdbarhed, dimensionsstabilitet, temperaturbestandighed |
| Elektronik | Forbindelseslegemer, beskyttelseshuse, sensorkomponenter | Præcision, elektriske egenskaber, pålidelig montering |
| Medicinsk | Enhedskomponenter, huse, laboratoriedele | Materiale egnethed, renlighed, dimensionel konsistens |
| Forbrugerprodukter | Indkapslinger, håndtag, strukturelle komponenter | Udseende, ergonomi, omkostningseffektivitet |
| Industrielt udstyr | Beskyttelsesdæksler, mekaniske komponenter, beslag | Styrke, kemikalieresistens, levetid |
I automobil- og elektronikapplikationer skal formstøbte komponenter muligvis opfylde krævende dimensions- og monteringskrav. I medicinske applikationer kan materialevalg, proceskontrol, renlighed, sporbarhed og applikationsspecifik overholdelse blive særlig vigtig.
At vælge en leverandør udelukkende baseret på enhedspris kan skabe problemer senere. En producent, der forstår formudvikling, materialeadfærd, produktionsteknik og kvalitetskontrol, kan ofte reducere den samlede projektrisiko.
Inden du afgiver en ordre, skal du overveje følgende spørgsmål:
Kommunikation er særlig vigtig, når der arbejdes med skræddersyede produkter. Tegninger, 3D-modeller, materialespecifikationer, kritiske dimensioner, krav til udseende, testkriterier, emballagedetaljer og leveringsforventninger skal bekræftes før masseproduktion.
En dygtig leverandør bør også være villig til at identificere potentielle produktionsproblemer i stedet for blot at behandle kundens tegninger nøjagtigt som modtaget. Tidlig ingeniørfeedback kan forhindre dyre formændringer og produktionsforsinkelser.
Dongguan Qiren Electronics Co., Ltd.leverer sprøjtestøbning og relaterede fremstillingsmuligheder for tilpassede plast-, præcisions- og stemplede komponenter. Ifølge dets produktinformation betjener virksomheden sektorer, herunder bilindustrien, elektronik og medicinske applikationer, og har mere end 20 års relevant produktionserfaring.
Virksomheden beskriver sin tilgang som mere end grundlæggende formbehandling. Dets tjenester dækker områder som materialevalg, flow-kanal overvejelser, produktionsverifikation og tilpasset komponentfremstilling. Denne bredere tilgang kan være nyttig, når et projekt involverer mere end blot at konvertere en eksisterende tegning til en støbt del.
Qiren fremhæver også mulighederne for hurtig prototyping og produktionslevering, herunder et erklæret syv-dages hurtig korrekturmål og en 45-dages leveringsforpligtelse for relevante projekter. Den beskriver desuden præcisionsvæskestyringskomponentfremstilling og specialiserede emballageløsninger til IoT-sensorapplikationer. Faktisk timing og tekniske krav bør bekræftes for hvert enkelt projekt.
For kunder, der udvikler en ny plastkomponent, er det mest nyttige udgangspunkt normalt en komplet gennemgang af produkttegningen eller 3D-modellen. Vigtig information omfatter:
Angivelse af disse detaljer på tilbudsstadiet hjælper producenten med at evaluere værktøjskompleksitet, produktionsgennemførlighed, materialekrav, forventede cyklusforhold og overordnede projektkrav mere nøjagtigt.
Sprøjtestøbning bruges primært til fremstilling af plastkomponenter med repeterbar geometri. Det er især effektivt til mellem- og højvolumen produktion, hvor den indledende forminvestering kan fordeles på mange dele.
Det kan være, men økonomi afhænger af værktøjsomkostningerne, delens kompleksitet, materiale, produktionsmængde og forventet fremtidig efterspørgsel. For meget små mængder kan alternative processer såsom CNC-bearbejdning eller additiv fremstilling nogle gange være mere økonomiske.
Cyklustiden varierer betydeligt afhængigt af delstørrelse, materiale, vægtykkelse, formdesign, køleeffektivitet og maskinindstillinger. Tynde komponenter kan have relativt korte cyklusser, mens større eller tykkere dele generelt kræver mere afkølingstid.
Vridning kan skyldes ujævn afkøling, forskelligt materialekrympning, inkonsekvent vægtykkelse, uegnede behandlingsforhold eller ubalanceret formdesign. Gennemgang af geometrien og kølesystemet tidligt kan reducere denne risiko.
Ja. Sprøjtestøbning kan producere komplekse geometrier, der inkorporerer ribber, fremspring, clips, teksturerede overflader, monteringsfunktioner og andre detaljer. Kompleksiteten skal dog være kompatibel med formkonstruktion, materialeflow, udstødning og kølekrav.
En 2D-tegning eller 3D-model, materialebehov, estimeret ordremængde, overfladefinish, kritiske tolerancer, anvendelsesoplysninger og leveringsforventninger er nyttige udgangspunkter. Yderligere information om montering og test kan yderligere forbedre tilbudsnøjagtigheden.
Formdesign er grundlæggende. Portplacering, løberkonfiguration, hulrumslayout, kølekanaler, udluftning, skilleflader og udstødningsmekanismer påvirker alle fyldningsadfærd, cyklustid, udseende og dimensionskonsistens.
Sprøjtestøbning er mere end den simple proces at tvinge smeltet plast ind i en form. Pålidelig produktion afhænger af koordinerede beslutninger, der involverer materialevalg, delgeometri, formteknik, maskinindstillinger, køling, inspektion og produktionsstyring.
For kunderne kan de mest almindelige produktionsudfordringer – høje fejlprocenter, inkonsekvente dimensioner, for store værktøjsomkostninger, lange gennemløbstider og vanskelige designændringer – ofte reduceres ved at tage fat på fremstillingsevnen, før masseproduktionen begynder.
Et stærkt projekt starter med en klar forståelse af den endelige ansøgning. Når de funktionelle krav, materiale, geometri, tolerancer, produktionsvolumen og udseendeforventninger er fastlagt, kan producenten udvikle en mere passende støbestrategi.
Med skræddersyede sprøjtestøbningsløsninger,Dongguan Qiren Electronics Co., Ltd.har til formål at støtte kunder fra formudvikling og materialeovervejelser gennem produktionsverifikation og komponentfremstilling. Til din næste plastkomponent, præcisionsstøbte del eller tilpassede produktionsprojekt,kontakt osfor at diskutere dine tegninger, applikationskrav, produktionsvolumen og fremstillingsmål.